
Mesin Geser Hidraulik Otomatis: Jenis, Spesifikasi, dan Panduan Pemilihan
Pergeseran tersebut paling penting ketika pemotongan berada di bagian depan lini produksi — dalam fabrikasi mesin, pekerjaan metalurgi, bengkel lembaran logam penerbangan, dan departemen pembentukan industri ringan. Pertanyaan praktis bagi sebagian besar pembeli bukanlah apakah otomatisasi membantu; tata letak mesin, set spesifikasi, dan paket kontrol mana yang sesuai dengan material yang sebenarnya mereka potong.
Cara Kerja Geser Hidraulik Otomatis
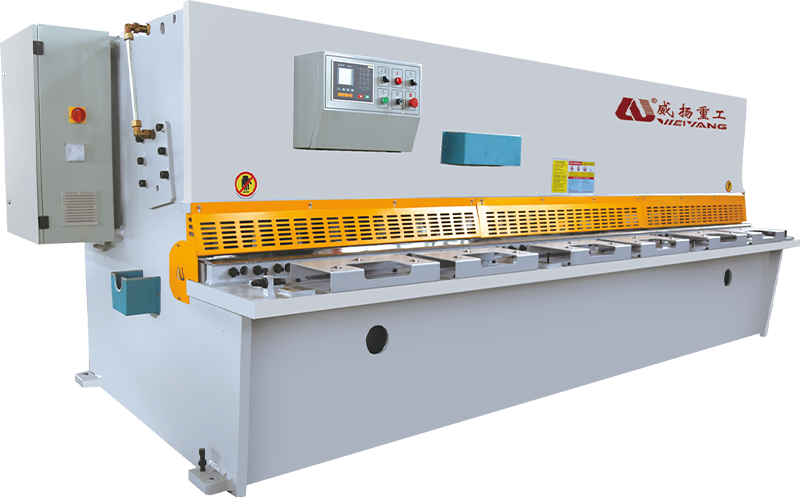
Prinsip kerjanya sangat mudah. Silinder hidrolik menggerakkan balok atas ke bawah, dan bilah yang dipasang pada balok tersebut melintasi bilah bawah yang tetap, menghasilkan pemisahan yang bersih di sepanjang garis pemotongan. Gaya pemotongan berasal dari tekanan oli dan bukan momentum roda gila, itulah sebabnya geser hidraulik tetap dapat dikontrol bahkan di dekat bagian bawah langkah.
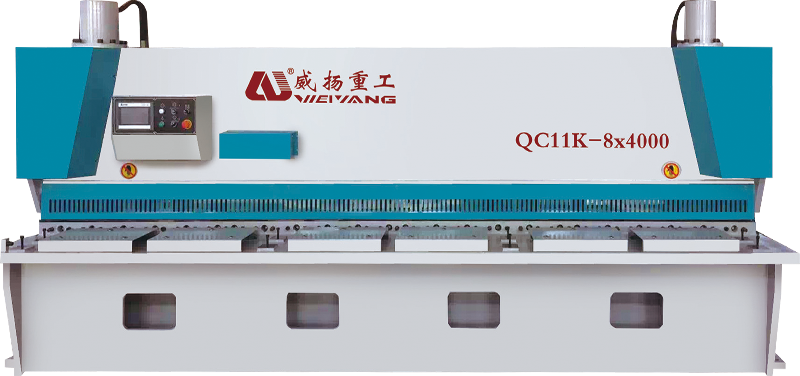
Bagian otomatisnya adalah tentang kontrol. Pengontrol CNC memposisikan pengukur belakang, menggerakkan balok, dan menyesuaikan jarak bebas bilah dan sudut rake dari program yang disimpan. Pada geser manual, masing-masingnya merupakan tugas pengaturan terpisah. Pada mesin otomatis, operator memilih program dan mesin mempersiapkan dirinya sendiri. Sistem hidrolik patut mendapat perhatian yang sama seperti halnya bilahnya, karena perilaku teknis sistem hidrolik dalam mesin geser CNC secara langsung memengaruhi kecepatan siklus, kualitas pemotongan, dan keandalan jangka panjang.
Guillotine atau Swing Beam: Pilih Tata Letaknya Terlebih Dahulu
Gunting hidrolik otomatis dibuat berdasarkan dua tata letak mekanis utama, dan tidak dapat dipertukarkan. Setiap tata letak sesuai dengan profil produksi yang berbeda.
- Gunting guillotine (gerbang). gerakkan bilah atas lurus ke bawah, sejajar dengan bilah bawah. Rangka yang kokoh menahan defleksi, jalur blade tetap tegak lurus, dan alat berat memiliki akurasi tepi yang lebih baik pada pelat berat. Pilih tata letak ini ketika material tipikal Anda berukuran di atas 10 mm atau ketika tepian yang berbentuk persegi dan lurus merupakan persyaratan yang sulit.
- Gunting balok ayun putar bilah atas di sekitar poros, yang menurunkan gaya pemotongan yang diperlukan dan menyederhanakan rangka. Baja ini lebih ringan dan kompak, serta bekerja sangat baik mulai dari baja ringan berukuran 0,5 mm hingga kira-kira 8–10 mm — rentang geser yang paling umum dalam fabrikasi umum.
Aturan praktis yang berguna: jika sebagian besar pekerjaan Anda berukuran di bawah 8 mm, mesin balok ayun biasanya menawarkan keseimbangan terbaik antara harga, kecepatan, dan tapak bengkel. Jika Anda secara teratur memotong 10 mm atau lebih, desain gerbang yang lebih kaku membenarkan biaya modal yang lebih tinggi.
Enam Spesifikasi Yang Menentukan Kinerja Mesin
Sebuah brosur mencantumkan banyak nomor. Enam di antaranya memberi tahu Anda apakah gunting tersebut sesuai dengan pekerjaan yang sebenarnya Anda potong.
| Spesifikasi | Kisaran tipikal | Dampak produksi |
|---|---|---|
| Ketebalan pemotongan maksimum | 4–25 mm (baja ringan) | Menentukan ukuran rangka, daya pompa, dan rentang celah blade |
| Panjang pemotongan | 2.500–6.000mm | Menentukan lembar terbesar yang dapat Anda proses dalam sekali jalan |
| Stroke dan akurasi pengukur belakang | 500–800 mm; ±0,05–0,1 mm | Mengontrol pengulangan dimensi di seluruh batch |
| Sudut menyapu | 0,5°–2,5° | Rake yang lebih rendah mengurangi distorsi bagian; penggaruk yang lebih tinggi memotong pelat yang lebih tebal |
| Penyesuaian jarak bebas bilah | CNC-otomatis (sekitar 5–10% dari ketebalan pelat) | Meningkatkan kualitas tepian dan memperpanjang masa pakai blade |
| Kecepatan potong | 6–18 pukulan per menit | Mengatur kecepatan garis pemotongan batch |
Hubungan lebih penting daripada angka. Ketebalan pemotongan menentukan biaya rangka dan hidraulik. Sudut rake dan jarak bebas bilah adalah dua pengaturan yang mengubah potongan rata-rata menjadi potongan bersih. Akurasi pengukur belakang menentukan apakah bagian yang sudah jadi akan terpisah dalam jangka waktu yang lama. Sebuah mesin yang mendapat nilai bagus pada ketiga pasangan ini - kekuatan, geometri, posisi - adalah mesin yang akan tetap beroperasi dalam lima belas tahun.
Apa yang Diperiksa Pembeli Berpengalaman Sebelum Menandatangani
Sebuah mesin dapat terlihat meyakinkan di showroom dan masih mengecewakan setelah enam minggu dioperasikan dua shift. Pembeli berpengalaman melihat melewati cat dan memeriksa empat area.
- Kekakuan bingkai. Rangka dibelokkan saat bilah memberikan gaya pada panjang pemotongan. Rangka yang dilas dengan pelat samping yang tebal dan pelepas tegangan yang tepat menjaga defleksi cukup rendah sehingga bilah tetap sejajar dengan alas. Rangka yang tipis terlihat sebagai paralelisme yang buruk dan keausan blade yang terlalu dini.
- Komponen hidrolik dan pendingin. Pompa, katup, dan segel silinder menentukan otot mesin. Untuk pengoperasian berkelanjutan, pendinginan oli hidraulik bukanlah opsional; oli panas mengubah perilaku pemotongan dan mempercepat keausan seal.
- Pengontrol dan pemrograman CNC. Kontrol harus menyimpan program material dan membuatnya mudah untuk dipanggil. Tes praktis: dapatkah operator menyiapkan batch baru tanpa membuka manual?
- Bahan bilah dan mekanisme celah bilah. Kualitas baja bilah terlihat pada interval penggilingan. Penyesuaian celah bilah CNC menjaga jarak bebas pada persentase ketebalan pelat yang tepat, yang merupakan pengaruh paling langsung terhadap pembentukan duri dan kualitas tepi.
Penentuan posisi, penyesuaian, dan konfirmasi biasanya memakan waktu beberapa menit di antara pemotongan. Pada geser hidraulik otomatis, proses ini hanya memerlukan waktu beberapa detik — dan dari situlah sebenarnya peningkatan produktivitas berasal.
Keamanan dan dukungan melengkapi daftarnya. Pelindung yang sesuai dengan CE, tirai tipis, sistem penghentian darurat, dan pengoperasian oleh teknisi terlatih bukanlah aksesori. Mesin geser menghasilkan tenaga yang cukup untuk memotong baja tebal dalam waktu kurang dari satu detik; itu layak mendapat penghormatan yang sama pada hari pemasangan seperti di lantai produksi.
Dimana Pemotongan Otomatis Membayar Kembali Tercepat
Pembayaran kembali paling cepat terjadi di toko-toko yang memotong kelompok material yang sama dalam batch berulang. Di fabrikasi mesin , misalnya, suatu geser memasukkan benda kerja ke dalam stasiun pembengkokan, pengelasan, dan penyelesaian akhir; ketika blanko salah, setiap stasiun hilir membayar kesalahan tersebut. Pemosisian otomatis menghilangkan sumber kesalahan yang paling umum — pengaturan manual antar batch.
Logika yang sama berlaku di pabrik metalurgi dan departemen lembaran logam penerbangan, dimana kualitas tepi dan konsistensi dimensi merupakan persyaratan eksplisit. Dalam industri ringan – rak, panel, penutup – manfaatnya ditunjukkan sebagai output per shift.
Jika pemosisian otomatis menghemat 15 hingga 20 detik per pemotongan, jalur yang memotong 200 blanko per hari akan menghemat lebih dari satu jam waktu operator. Pada dua shift, itu adalah kapasitas ekstra setiap hari.
Penghematan materi juga muncul. Celah bilah pisau yang diatur dengan tepat sesuai ketebalan material akan menghasilkan tepian yang bebas duri, yang berarti lebih sedikit proses penggilingan, lebih sedikit bagian yang tergores, dan bilah tetap tajam lebih lama. Penghematan ini lebih kecil dibandingkan penghematan tenaga kerja, namun terakumulasi pada setiap pemotongan yang dilakukan mesin.
Menjaga Keakuratan Geser Otomatis untuk Jangka Panjang
Geser hidrolik otomatis bukanlah mesin yang bebas perawatan; ini adalah mesin yang perawatannya lebih mudah dijadwalkan. Tiga kebiasaan melindungi investasi.
- Periksa celah bilah setiap kali Anda mengubah ketebalan material. Jarak bebas yang benar kira-kira 5 sampai 10 persen dari ketebalan pelat; celah yang terlalu besar menghasilkan tepi yang tergulung dan gerinda yang berat.
- Jaga oli hidrolik pada tingkat, suhu, dan kebersihan yang tepat. Oli yang terkontaminasi adalah penyebab paling umum dari pergerakan balok yang lamban dan gaya pemotongan yang tidak konsisten.
- Kalibrasi pengukur belakang secara berkala. Bahkan penyimpangan kecil pun mengubah spesifikasi ±0,1 mm menjadi generator pengerjaan ulang.
Bilahnya robek alih-alih memotong, ujungnya menggelinding, dan tingkat kebisingan meningkat. Jika tidak diperbaiki, bilah akan menghasilkan chip mikro dan mekanisme celah akan aus secara tidak merata.
Dan satu aturan tidak pernah berubah: jauhkan tangan dari zona pemotongan. Operator bukanlah bagian dari siklus alat berat — itulah inti dari otomatisasi.
Bahkan geser hidrolik kecil pun menghasilkan gaya potong puluhan ton. Tirai tipis, kontrol dua tangan, dan pelindung mekanis dipasang karena satu alasan: hanya itu yang lebih cepat daripada sinar.
Membuat Keputusan yang Sesuai dengan Lantai Anda
Mesin geser hidraulik otomatis mendapatkan tempatnya ketika hasil, kemampuan pengulangan, dan independensi operator lebih penting daripada harga pembelian sekecil mungkin. Mulailah dengan tata letak — balok ayun untuk lembaran sedang, geser gerbang untuk pelat yang lebih berat. Verifikasikan enam spesifikasi terhadap rentang material yang sebenarnya Anda proses. Periksa rangka, hidraulik, pengontrol, dan mekanisme bilah dengan hati-hati seperti saat Anda melakukan rem tekan atau pemotong laser. Dan perlakukan keselamatan sebagai bagian dari desain alat berat, bukan sebagai tambahan biaya.
Jika toko Anda memotong lebih dari beberapa lusin produk per hari dan mengulangi bagian yang sama, otomatisasi bukanlah suatu kemewahan. Pilih alat berat yang mempertahankan toleransinya dalam satu batch penuh — perbedaan biaya alat berat sering kali dibayar dengan masa pakai blade dan suku cadang yang dibuang dalam tahun pertama.
Produk Terkait
-
 +86-13813747229
-
 [email protected]
-
 22 Haifang Avenue, Kota Chengdong, Kota Hai'an, Provinsi Jiangsu, Tiongkok.
Hak Cipta © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Semua Hak Dilindungi Undang-undang.
